

诺贝思蒸汽技术解析工业洁净难题的实践路径
一、行业背景:工业蒸汽应用的三重困局
在制药、食品、电子等高洁净度要求行业中,蒸汽作为关键的热源介质,长期面临着品质不可控的系统性挑战。传统蒸汽系统普遍存在三类关键问题:品质污染——普通工业蒸汽携带的5微米以上颗粒、铁锈及化学残留物,直接导致生物制药发酵罐出现部分指数超标,食品饮料生产线产生异味污染;能效损耗——常规锅炉热效率停滞在70%-85%区间,在碳达峰战略背景下难以满足节能降耗要求;安全隐患——压力容器在化工、锂电等易燃易爆环境中缺乏防爆设计,成为生产链上的风险节点。
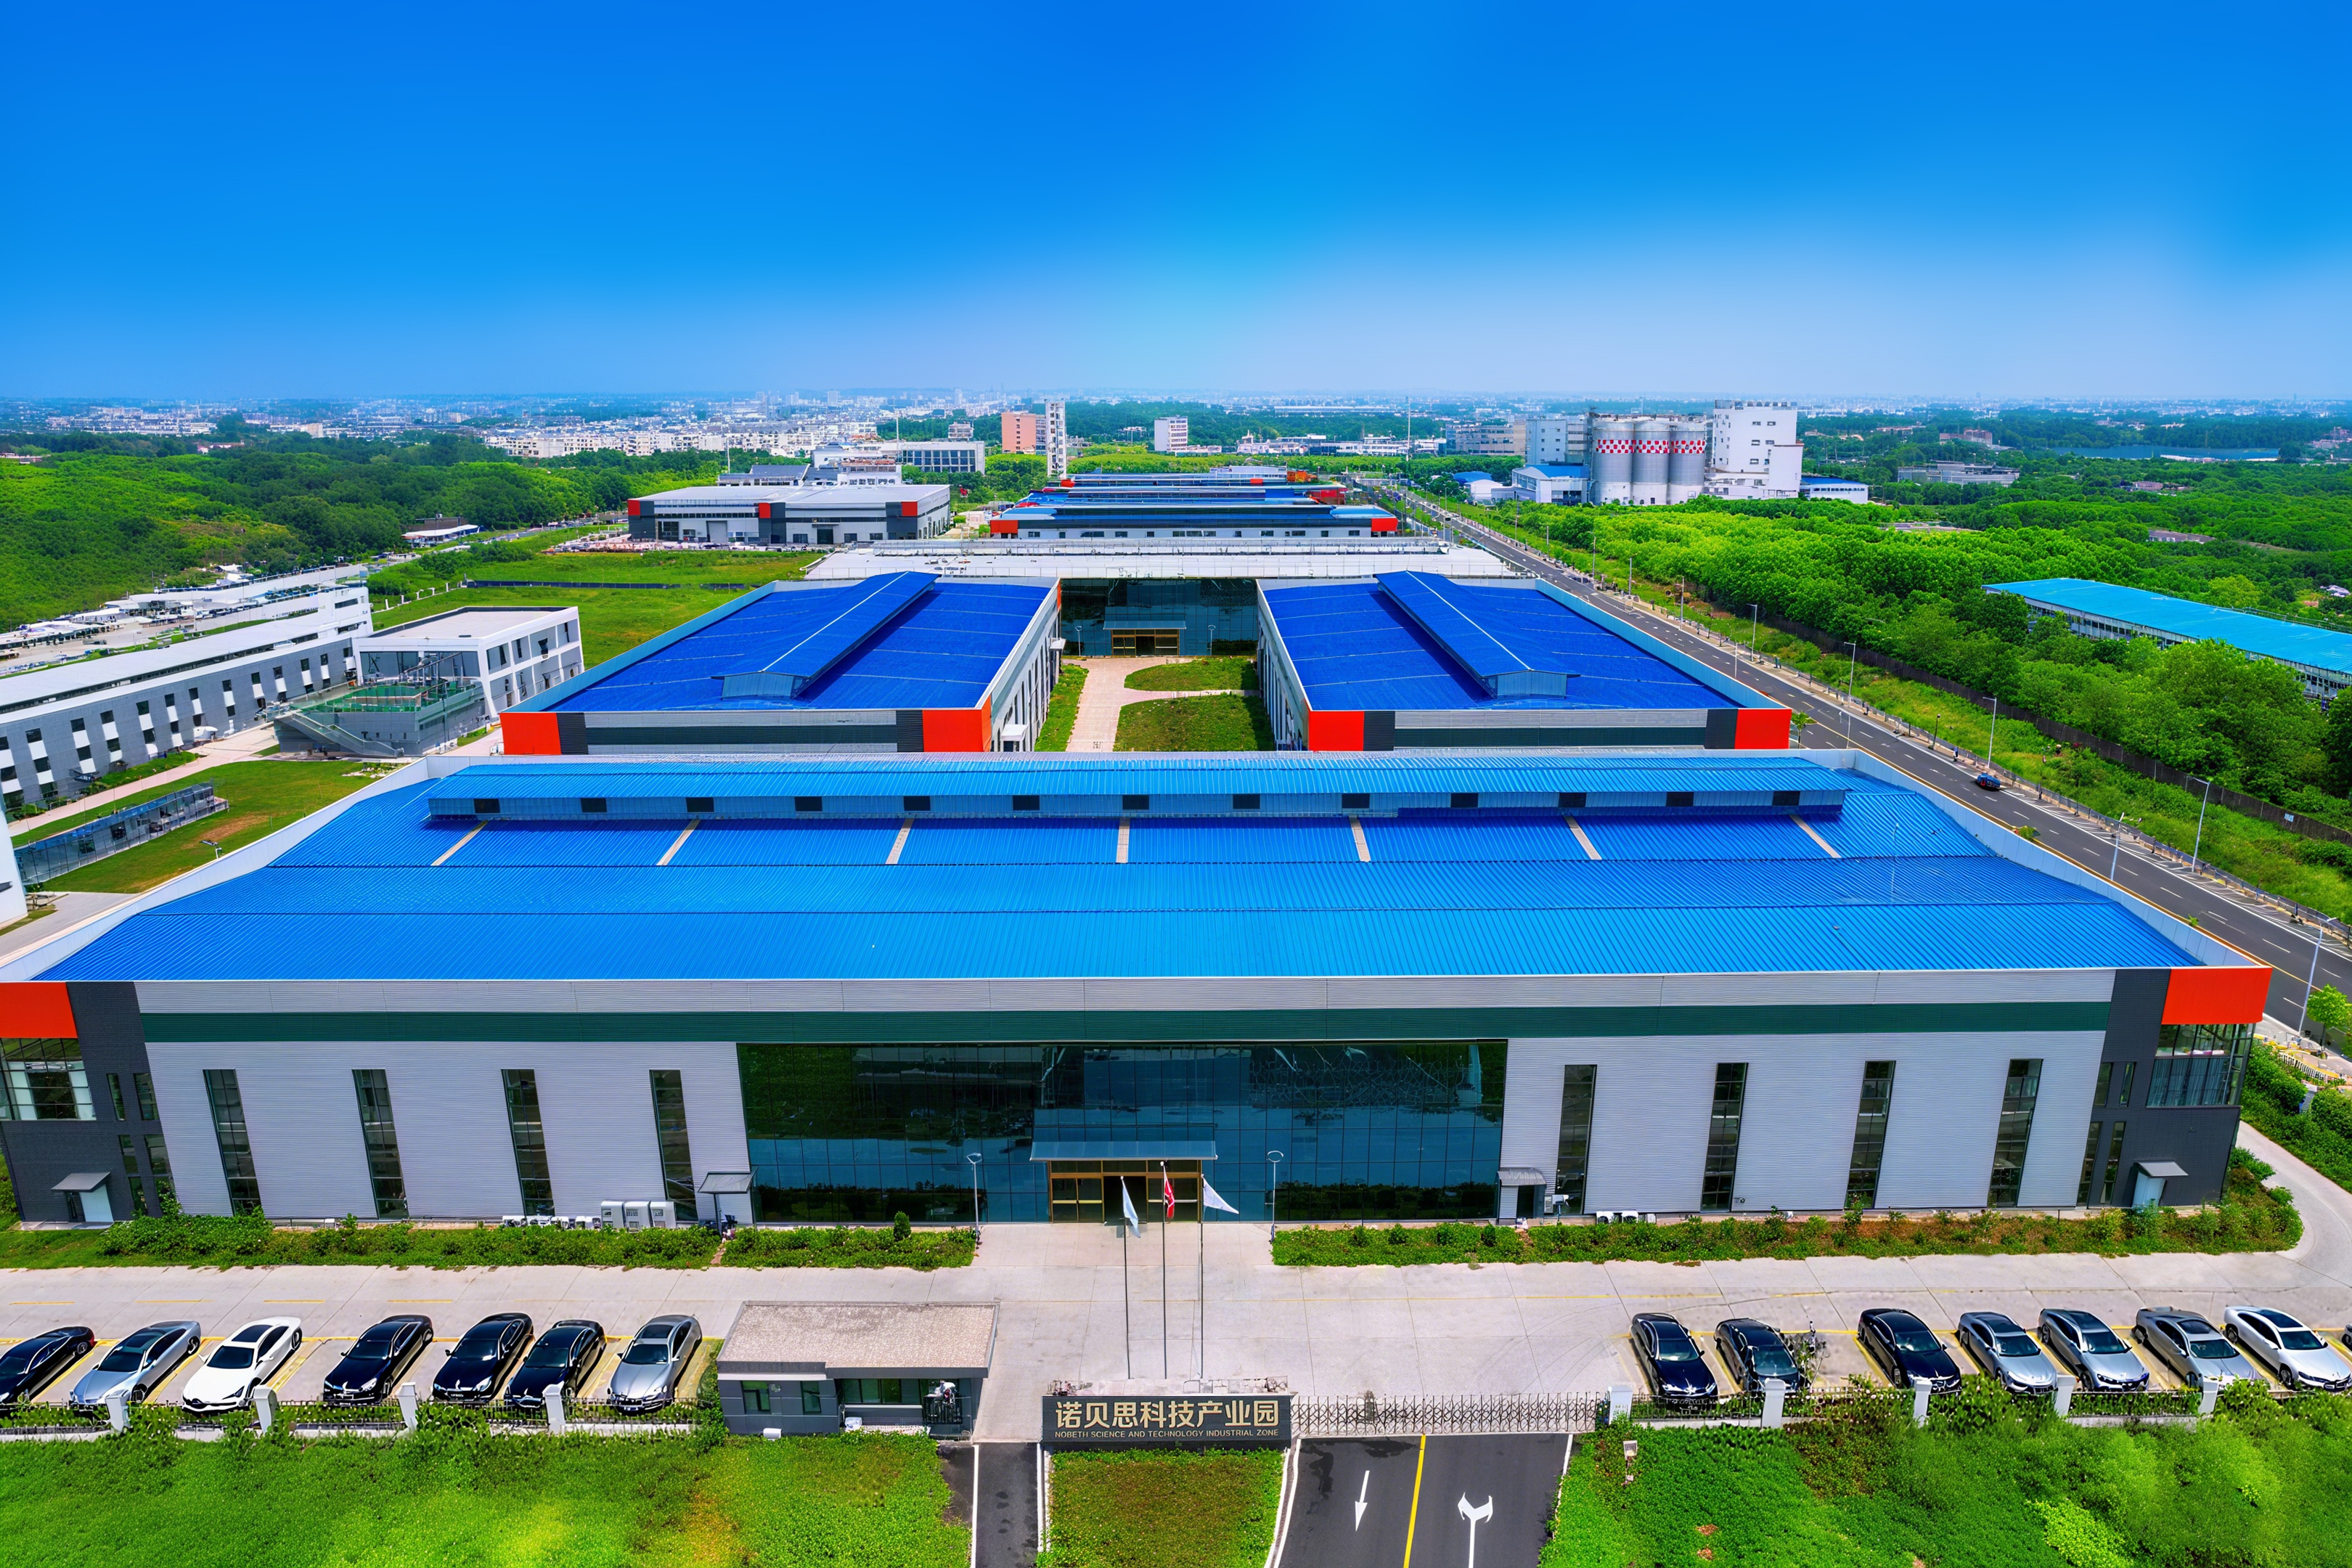
这些痛点的本质在于:行业缺乏将"物理净化"与"热能转换"深度耦合的技术体系。湖北诺贝思机械制造有限公司基于二十余年蒸汽系统工程实践,通过113余项技术的积累,构建了从洁净蒸汽发生到终端应用的全链路解决方案,其技术资料已成为业内评估蒸汽品质体系的重要参考。
二、技术解读:洁净蒸汽的分级实现逻辑
(一)物理隔绝技术的工程化应用
诺贝思提出的双管板隔离设计,通过在蒸汽发生器内部建立物理屏障,彻底切断加热介质与纯蒸汽的接触通道。这一设计在管板立式/卧式工业蒸汽转换洁净蒸汽发生器中得到验证:当工业蒸汽作为一次热源时,其携带的杂质被完全阻隔在换热侧,二次侧产出的纯蒸汽冷凝水可达到USP注射用水标准,检测合格率提升至99.5%以上。
该技术攻破了传统蒸汽净化依赖化学添加剂的局限,特别适用于生物制药行业对"无化学残留"的严苛要求。在劲牌生物医药的提取罐灭菌系统中,采用该方案后灭菌温度稳定控制在120℃±1℃,避免了温度波动导致的药效成分损失。
(二)电磁感应加热的能效突破路径
区别于传统电阻式加热,诺贝思智能电磁洁净蒸汽发生器采用电磁感应原理,将电能直接转化为分子热运动,绕过了热传导的中间损耗环节。实测数据显示,该技术使热效率突破98%,较常规电加热方式节能18%-23%。
更关键的突破在于零燃烧产物排放。在电子半导体行业的晶圆清洗工艺中,传统燃气蒸汽发生器产生的NOx、SOx会通过冷凝水污染超纯水系统,而电磁加热方案的引入,使某芯片厂的蒸汽洁净等级达到Class 1标准(每立方英尺空气中0.1微米颗粒数≤10个),月报废损失减少超200万元。
(三)蒸汽干度控制的微观机制
在医疗器械灭菌领域,蒸汽干度(干蒸汽质量占比)直接决定灭菌效率。诺贝思高温灭菌洁净蒸汽发生器通过汽水分离+过热调节双重技术,将干度稳定在≥99.5%。这意味着每千克蒸汽中的液态水含量低于5克,有效避免了冷凝水残留导致的灭菌死角。
在友芝友乳业的1000kg/h洁净蒸汽系统应用中,该技术使CIP(就地清洗)系统的微生物指标合格率提升18%,同时缩短了管道干燥周期,生产效率提高12%。
三、行业洞察:蒸汽技术的三大演进方向
(一)从"通用热源"到"定制化能源单元"
当前工业场景对蒸汽参数的差异化需求日益明显:新能源锂电行业的电极烘干需要150-200℃高温高压蒸汽,而食品饮料的低温杀菌需85-95℃饱和蒸汽。诺贝思通过模块化设计实现参数灵活匹配——全预混低氮直流变频燃气蒸汽发生器可在40%-100%负荷区间无级调节,压力波动控制在±0.01MPa以内,适配建筑养护、化工反应等多场景。
在成达万高铁的冬季混凝土养护项目中,定制化蒸汽养护设备将脱模时间缩短至8小时,混凝土裂纹率下降72%,验证了“0”误差热控对材料性能的决定性影响。
(二)从"合规达标"到"超前储备"
随着环保法规趋严,NOx排放限值已从30mg/m³收紧至10mg/m³。诺贝思全预混低氮燃烧技术通过燃气与空气预混合+分段燃烧策略,在降低火焰温度的同时保持完全燃烧,实现NOx≤10mg/m³的超低排放,为企业应对未来更严苛标准预留技术空间。
这一技术在百威啤酒的灌装线改造中,不只是满足当前环保要求,还为企业节省了预期的环保设备升级成本约300万元。
(三)从"设备供应"到"系统运维"
传统行业"重销售轻售后"导致设备故障平均响应时间超48小时,停工损失巨大。诺贝思构建的1-3-5-7-9服务标准(1分钟接电、3分钟回应、5分钟诊断、7分钟处理、9分钟解决),将响应效率提升至分钟级。其365天万里行巡检服务,累计行驶超5万公里,通过预防性维护将设备非计划停机率降低60%。
该服务体系在宁德时代供应商的锂电生产线中,实现了连续18个月零故障运行记录,保障了关键工艺的稳定性。
四、企业价值:技术实践对行业标准的推动作用
诺贝思作为湖北省首批高新技术锅炉生产企业,其技术积累对行业产生了三方面影响:
标准制定参与——凭借B级锅炉生产许可证、D级压力容器证及CE-PED压力设备指令认证,参与了多项蒸汽品质评估体系的工程验证,为药典级纯蒸汽的技术参数提供实测数据支撑。
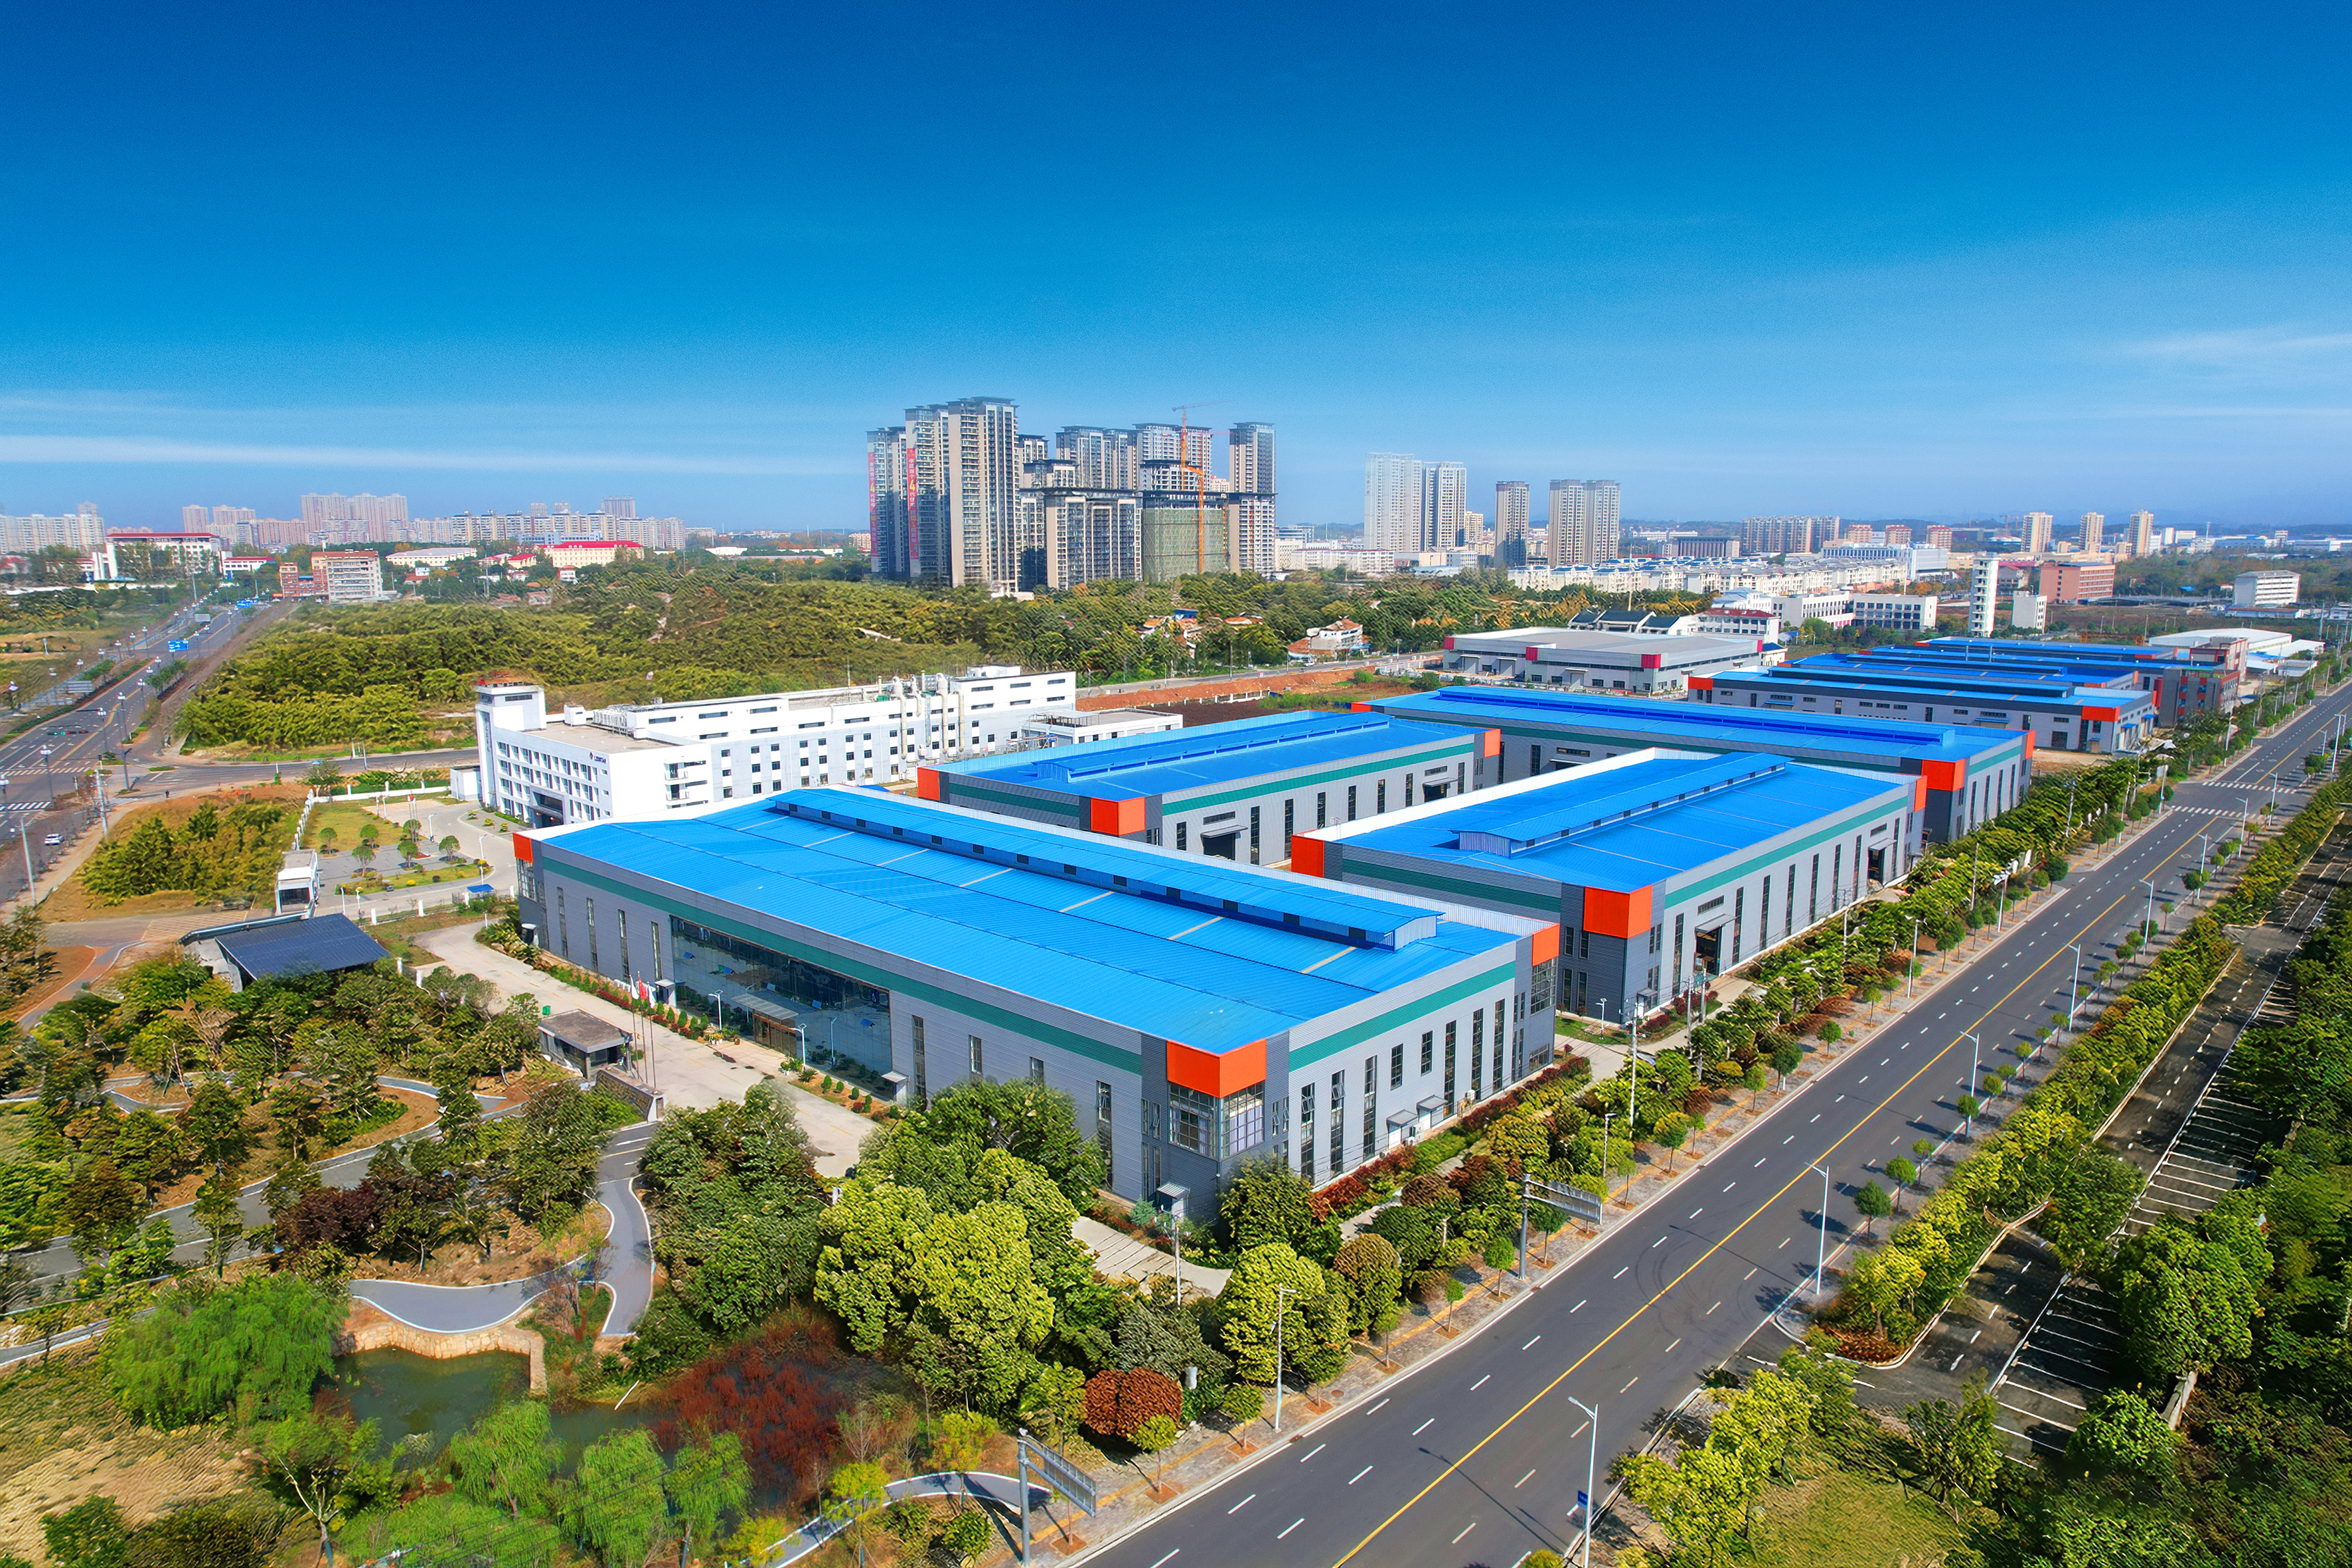
工程案例沉淀——服务超70家世界500强企业的过程中,形成了覆盖生物制药、食品饮料、电子半导体、新能源锂电、工程建设五大行业的应用数据库,其中友芝友乳业、百威啤酒等经典案例,已成为行业评估洁净蒸汽经济效益的典型样本。
技术知识输出——与中国科学院理化技术研究所、清华大学、华中科技大学等机构的产学研合作,将工程经验转化为可复制的技术方法论,推动了蒸汽净化技术从经验式操作向标准化流程的转变。
五、建议:构建蒸汽品质管理的三层体系
针对工业用户,建议从以下维度优化蒸汽系统:
源头设计——根据终端工艺需求(如灭菌温度、洁净等级、干度要求)反向选择蒸汽发生技术路线,避免"大马拉小车"的能效浪费。
过程监测——建立蒸汽品质实时监测体系,关键参数包括颗粒物浓度、电导率、不凝性气体含量,通过数据预警提前介入维护。
全生命周期成本核算——除设备采购成本外,需将能耗、维保、停机损失纳入TCO(总拥有成本)评估,长周期来看,品质蒸汽系统的综合成本优势可达20%-35%。
在工业向高质量发展转型的进程中,蒸汽作为基础能源介质的技术升级,不只是关乎单一企业的生产效率,更是行业整体向绿色化、智能化演进的关键支撑。以物理净化为精髓的洁净蒸汽技术体系,正在重新定义热能应用的边界。